

Traitement thermique après soudage (PWHT)
Traitement thermique et recuit sur site
Traitement thermique professionnel après soudure
Notre gamme de services dans le domaine des appareillages de commutation et de la distribution d'énergie
Le traitement thermique après soudage (TTAS) désigne le traitement thermique contrôlé d'une pièce après soudage. Son objectif est de réduire les contraintes résiduelles induites par le procédé de soudage et de garantir les propriétés requises du matériau de la pièce soudée.
GRUBE GmbH, société spécialisée dans les technologies de traitement thermique et de recuit, fournit depuis plus de 50 ans des services professionnels de traitement thermique des soudures et des composants.
Grâce à une technologie d'installations performantes, à des spécialistes expérimentés et à des procédés de recuit par résistance et induction, nous réalisons des traitements thermiques PWHT exigeants pour les installations industrielles, les centrales électriques, les pipelines, les réservoirs et autres structures soudées.
National et international – en présentiel ou directement sur site.
Qu’est-ce que le traitement thermique après soudage (PWHT) ?
Le soudage engendre des contraintes thermiques dans le matériau en raison des températures localement très élevées et du refroidissement subséquent. Parallèlement, les propriétés du matériau peuvent se modifier, notamment dans la zone de soudure et la zone affectée thermiquement.
Le traitement thermique post-soudage (PWHT) résout directement ce problème.
La pièce, ou plus précisément la zone définie autour de la soudure, est chauffée de manière contrôlée selon un profil température-temps prédéterminé. Une fois la température de traitement spécifiée atteinte, elle est maintenue pendant une durée définie. Un refroidissement contrôlé s'ensuit.
En fonction du matériau, du composant, de l'épaisseur de paroi et des exigences techniques, les paramètres du traitement thermique sont déterminés individuellement.
Pourquoi le PWHT est-il nécessaire ?
Un traitement thermique correctement effectué après soudage peut être crucial pour les propriétés et la fiabilité opérationnelle à long terme d'un composant.
Le PWHT peut notamment être utilisé pour :
Pour réduire les contraintes résiduelles en soudage,
-
pour réduire les valeurs de dureté élevées dans les zones critiques,
-
pour influencer la ductilité et la ténacité du matériau,
-
pour réduire le risque de certains types de fissuration,
-
pour assurer la stabilité dimensionnelle et de forme et
-
pour obtenir les propriétés des matériaux requises pour le composant ou l'ensemble de réglementations concerné.
Le traitement thermique requis dépend toujours du matériau, de la conception, du procédé de soudage, de l'épaisseur de la paroi, des conditions de fonctionnement et des spécifications techniques applicables.

Traitement thermique post-synthèse (PWHT)
avec chauffage par résistance

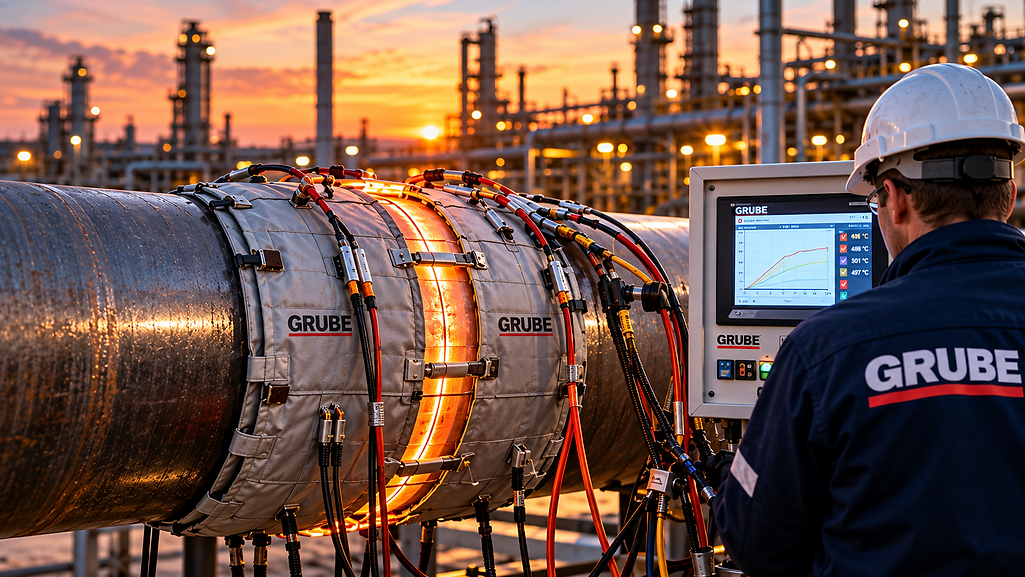
Dans le chauffage par résistance électrique, des éléments chauffants adaptés sont fixés directement sur la pièce à traiter ou dans la zone du cordon de soudure.
La chaleur est introduite dans le composant de manière ciblée et contrôlée grâce à une technologie de mesure et de contrôle.
Ce procédé permet un traitement thermique local précis et convient à de nombreuses applications dans la construction de pipelines, d'usines, de centrales électriques et de réservoirs.
GRUBE dispose à cet effet de systèmes de recuit mobiles haute performance, d'éléments chauffants et de technologies modernes de mesure et de contrôle.
Traitement thermique post-séchage par recuit par induction

Outre le chauffage par résistance, GRUBE propose un traitement thermique par induction.
Le recuit par induction génère de la chaleur par voie électromagnétique directement au sein de la pièce. Cela permet de chauffer les composants rapidement, de manière contrôlée et efficace.
Particulièrement dans les applications industrielles exigeantes et avec des épaisseurs de paroi importantes, l'induction peut constituer une solution efficace pour le préchauffage et le traitement thermique après soudage.
Nos experts travaillent avec le client pour sélectionner la méthode la plus adaptée à l'application spécifique.
PWHT mobile directement sur votre chantier
« Glow on site » - tout à partir d'une seule source

De nombreux composants soudés ne peuvent pas être transportés vers une installation de traitement thermique fixe en raison de leur taille, de leur poids ou de leur situation d'installation.
Par conséquent, le traitement thermique mobile sur site est l'une des compétences clés de GRUBE.
Nos installations et systèmes de recuit mobiles permettent un traitement thermique contrôlé directement sur les pipelines, les réservoirs, les composants d'usines et autres structures soudées.
Nos spécialistes sont déployés à l'échelle nationale et internationale, apportant leur soutien aux entreprises industrielles, même dans le cadre de projets complexes et d'arrêts critiques.
Traitement thermique après soudage (PWHT)
pour les pipelines et les soudures de tuyaux
Dans le cas des pipelines notamment, les exigences relatives aux joints soudés et aux propriétés des matériaux peuvent être très élevées.
GRUBE réalise le traitement thermique contrôlé des soudures de tuyaux et des systèmes de tuyauterie selon les exigences spécifiques du projet.
Cela comprend à la fois le préchauffage contrôlé avant ou pendant le processus de soudage et le traitement thermique nécessaire après l'achèvement des travaux de soudage.
Traitement thermique après soudage (PWHT) pour les réservoirs et les installations industrielles
Un traitement thermique après soudage peut également être nécessaire pour les récipients sous pression, les composants d'installations et les grandes structures soudées.
Notre technologie d'installations mobiles permet de réaliser des traitements thermiques même sur des composants de grande taille et présentant des exigences géométriques complexes.
Pour les composants particulièrement volumineux, des solutions planifiées sur mesure et des systèmes de fours mobiles peuvent être utilisés – en fonction des exigences techniques du projet.
Traitement thermique post-séchage pour les centrales électriques et les produits pétrochimiques

Préchauffage et traitement thermique
à partir d'une source unique
Les techniques de chauffage professionnelles ne commencent pas seulement après le soudage.
GRUBE assiste déjà ses clients dans le préchauffage des joints soudés et les accompagne tout au long du processus thermique jusqu'au traitement thermique final après soudage.
Cela permet à nos clients de préchauffer,
Contrôle de la température intercouche, traitement thermique et technologies de mesure et de contrôle associées, le tout auprès d'un fournisseur unique.
Gestion de la température contrôlée
Le traitement PWHT professionnel repose sur une gestion de la température contrôlée avec précision.
En fonction des exigences spécifiques du projet, les paramètres suivants, entre autres, sont pris en compte :
Vitesse de chauffage – Température de traitement – Durée de maintien – Répartition de la température – Vitesse de refroidissement
Des capteurs de température et une technologie professionnelle de mesure et de contrôle permettent de surveiller le processus de traitement thermique.
Les paramètres spécifiques sont déterminés en fonction des exigences respectives du matériau, du client, du projet et de la réglementation.
Quels matériaux doivent être préchauffés avant le soudage ?
Le traitement thermique adapté à chaque matériau
Les aciers de différentes nuances réagissent différemment aux contraintes thermiques. Alors que les aciers non alliés utilisés dans les récipients sous pression subissent souvent un traitement de relaxation des contraintes à des températures d'environ 550 à 600 °C, les aciers au chrome-molybdène réfractaires nécessitent souvent des températures de traitement nettement plus élevées.
L'aperçu suivant contient les 36 positions de matériaux du tableau GRUBE fourni, avec leur numéro de matériau, la valeur de température mentionnée et une description des propriétés du matériau.
Note technique importante : Les températures indiquées sont des valeurs indicatives issues du document fourni, avec une tolérance de ±10 °C. Elles ne constituent pas des instructions de traitement thermique d’application générale. La détermination définitive doit être effectuée en se basant sur le certificat du matériau, son état de livraison, le mode opératoire de soudage, les dimensions de la pièce et la réglementation applicable. Une coordination est particulièrement importante pour les aciers P91, P92 et les aciers trempés et revenus.
Désignation du matériau (autre nom) + numéro de matériau
13CrMo4-5 1,7335
10CrMo9-10 1,7380
11CrMo9-10 1,7383
X10CrMoVNb9-1 (P91) 1,4903
X10CrWMoV9-2 (P92) 1.4901
X11CrMoWVNb 9-1-1 1,4905
X12CrMo9-1 1,7386
X20CrMoV121 (X20) 1,4922
12CrMo19 5 1,7263
14MoV6-3 1,7715
15CrMoV5 10 1,7745
11 NiMoV 5 3 1,6341
7CrMoVTiB10-10 1,7378
15NiCuMoNb5-6-4 1,6368
12 MnNiMo 5 5 1,6343
13 MnNiMo 5 4 1,8807
16Mo3 1,5415
API 5L Grade X65 C 22,3 1,0427
HCM 12 3)
P195GH 1,0348
P2/5NH 1,0487
P235GH 1,0345
P250GH 1,0460
P265GH 1,0425
P295GH 1,0481
P355GH 1,0473
P355NH 1,0565
P420NH 1,8932
P460NH 1,8935
St 35,8 1,0305
WStE 255 1,0462
WStE 315 1.0506
WStE 380 1,8930
WStE 500 1,8937
ASTM A333 Gr.6 ~1,0256
Traitement thermique après soudage (PWHT)
conformément aux exigences internationales

Les projets industriels diffèrent considérablement en termes de matériaux, de conception et de réglementations applicables.
Par conséquent, le traitement thermique professionnel après soudage n'est pas réalisé selon un programme de température standard.
GRUBE réalise des traitements thermiques conformément aux spécifications techniques, aux procédures et aux exigences du projet.
Cela rend notre service adapté aux projets industriels nationaux et internationaux exigeants.
Plus de 50 ans d'expérience dans le traitement thermique
Depuis 1974 , Wärme- und Glühtechnik GRUBE GmbH est synonyme de traitement thermique industriel professionnel.
Aujourd'hui, notre expérience se conjugue à des installations modernes, des technologies de mesure et de contrôle performantes, ainsi qu'à une équipe hautement qualifiée.
Nos clients bénéficient de :
Plus de 50 ans d'expérience · Expérience internationale en projets · Traitement thermique post-soudage mobile · Recuit par résistance · Recuit par induction · Fours de recuit mobiles · Technologie de mesure et de contrôle haute performance · Spécialistes qualifiés · Assistance technique 24h/24
Votre spécialiste du traitement thermique après soudage

Avez-vous besoin d'un traitement thermique PWHT fiable pour vos soudures, pipelines, réservoirs ou installations industrielles ?
L'équipe de Wärme- und Glühtechnik GRUBE GmbH vous accompagne de la planification technique à l'exécution du traitement thermique sur site.
Qu'il s'agisse de traitement thermique après soudage, de recuit de détente, de préchauffage, de recuit par résistance ou de recuit par induction , nous développons une solution adaptée à votre projet.
Projet PWHT à demander
Discutez des exigences de votre projet avec nos spécialistes.
Wärme- und Glühtechnik GRUBE GmbH
Alte Ziegelei 1
48734 Reken
Service 24h/24 – national et international


