

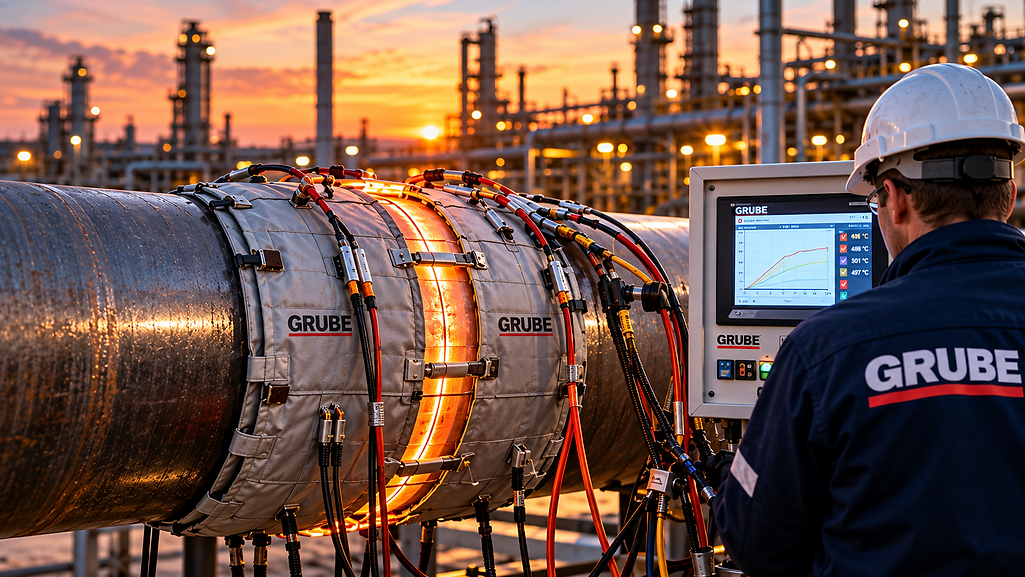
PWHT – obróbka cieplna po spawaniu
Obróbka cieplna i wyżarzanie na miejscu
Profesjonalna obróbka cieplna po spawaniu
Zakres naszych usług w zakresie rozdzielnic i dystrybucji energii
Obróbka cieplna po spawaniu (PWHT) to kontrolowana obróbka cieplna elementu po spawaniu. Celem obróbki cieplnej po spawaniu jest konkretna redukcja naprężeń szczątkowych powstających w procesie spawania oraz zapewnienie wymaganych właściwości materiałowych spawanego elementu.
Firma GRUBE GmbH, specjalizująca się w technice obróbki cieplnej i wyżarzania, od ponad 50 lat oferuje profesjonalną obróbkę cieplną spoin i komponentów.
Dysponując wysokowydajną technologią zakładową, doświadczonymi specjalistami oraz procesami wyżarzania oporowego i indukcyjnego, realizujemy wymagające obróbki cieplne PWHT dla zakładów przemysłowych, elektrowni, rurociągów, zbiorników i innych konstrukcji spawanych.
Krajowe i międzynarodowe – stacjonarnie lub bezpośrednio na miejscu.
Czym jest obróbka cieplna po spawaniu (PWHT)?
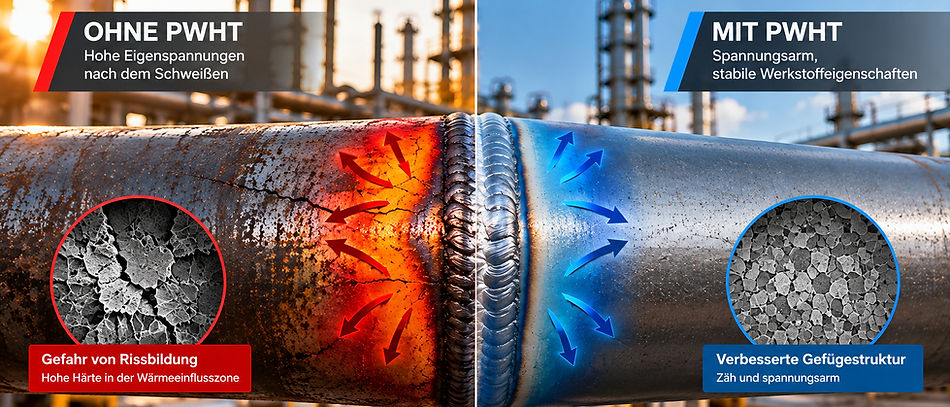
Spawanie powoduje naprężenia termiczne w materiale z powodu lokalnie bardzo wysokich temperatur i późniejszego chłodzenia. Jednocześnie właściwości materiału mogą ulec zmianie, szczególnie w obszarze spoiny i strefie wpływu ciepła.
PWHT – obróbka cieplna po spawaniu – rozwiązuje bezpośrednio ten problem.
Element, a właściwie zdefiniowany obszar wokół spoiny, jest nagrzewany w sposób kontrolowany, zgodnie z ustalonym profilem temperaturowo-czasowym. Po osiągnięciu zadanej temperatury obróbki, jest ona utrzymywana przez określony czas. Następnie następuje kontrolowane chłodzenie.
W zależności od materiału, elementu, grubości ścianki i wymagań technicznych parametry obróbki cieplnej ustalane są indywidualnie.
Dlaczego PWHT jest konieczne?
Prawidłowo wykonana obróbka cieplna po spawaniu może mieć kluczowe znaczenie dla właściwości i długoterminowej niezawodności działania podzespołu.
PWHT może być stosowany w szczególności do:
w celu obniżenia wysokich wartości twardości w obszarach krytycznych,
wpływać na ciągliwość i wytrzymałość materiału,
aby zmniejszyć ryzyko wystąpienia niektórych rodzajów pęknięć,
w celu zapewnienia stabilności wymiarowej i kształtu oraz
aby uzyskać właściwości materiału wymagane dla danego komponentu lub zestawu przepisów.
Aby zmniejszyć naprężenia szczątkowe podczas spawania,
Wymagany rodzaj obróbki cieplnej zależy zawsze od materiału, konstrukcji, procesu spawania, grubości ścianek, warunków pracy i obowiązujących specyfikacji technicznych.
PWHT z ogrzewaniem oporowym

W przypadku nagrzewania oporowego elektrycznego odpowiednie elementy grzejne mocuje się bezpośrednio do elementu poddawanego obróbce lub w obszarze spoiny.
Ciepło jest wprowadzane do komponentu w sposób ukierunkowany i kontrolowane za pomocą technologii pomiarowo-kontrolnej.
Proces ten umożliwia precyzyjną lokalną obróbkę cieplną i nadaje się do licznych zastosowań w budowie rurociągów, instalacji, elektrowni i zbiorników.
W tym celu firma GRUBE dysponuje wydajnymi, mobilnymi systemami wyżarzania, elementami grzejnymi oraz nowoczesną technologią pomiarowo-kontrolną.
PWHT poprzez wyżarzanie indukcyjne

Oprócz nagrzewania oporowego firma GRUBE oferuje obróbkę cieplną z wykorzystaniem indukcji.
Podczas wyżarzania indukcyjnego ciepło jest generowane elektromagnetycznie bezpośrednio w przedmiocie obrabianym. Pozwala to na szybkie, kontrolowane i wydajne nagrzewanie elementów.
Szczególnie w wymagających zastosowaniach przemysłowych i przy dużych grubościach ścianek indukcja może być skutecznym rozwiązaniem do podgrzewania wstępnego i obróbki cieplnej po spawaniu.
Nasi eksperci współpracują z klientem w celu doboru najodpowiedniejszej metody dla konkretnego zastosowania.
Mobilne PWHT bezpośrednio na Twojej budowie
„Blask na miejscu” – wszystko z jednego źródła

Wiele spawanych elementów nie może zostać przetransportowanych do stacjonarnej instalacji obróbki cieplnej ze względu na ich rozmiar, wagę lub sytuację montażową.
Dlatego mobilne czyszczenie i mycie na miejscu jest jedną z podstawowych kompetencji firmy GRUBE.
Nasze mobilne urządzenia i systemy do wyżarzania umożliwiają kontrolowaną obróbkę cieplną bezpośrednio rurociągów, zbiorników, elementów instalacji i innych konstrukcji spawanych.
Nasi specjaliści działają na terenie całego kraju i za granicą, udzielając wsparcia przedsiębiorstwom przemysłowym nawet w przypadku skomplikowanych projektów i krytycznych czasowo przestojów.
PWHT dla rurociągów i spoin rurowych
Szczególnie w przypadku rurociągów wymagania dotyczące połączeń spawanych i właściwości materiałów mogą być wysokie.
Firma GRUBE przeprowadza kontrolowaną obróbkę cieplną spoin rur i systemów rurociągowych zgodnie z wymaganiami konkretnego projektu.
Obejmuje to zarówno kontrolowane podgrzewanie wstępne przed lub w trakcie procesu spawania, jak i niezbędną obróbkę cieplną po zakończeniu prac spawalniczych.
PWHT dla zbiorników i instalacji przemysłowych
Obróbka cieplna po spawaniu może być również konieczna w przypadku zbiorników ciśnieniowych, elementów instalacji i dużych konstrukcji spawanych.
Nasza technologia mobilnych zakładów pozwala na przeprowadzanie obróbki cieplnej nawet w przypadku dużych elementów i skomplikowanych wymagań geometrycznych.
W przypadku szczególnie dużych elementów możliwe jest zastosowanie indywidualnie zaplanowanych rozwiązań i systemów pieców mobilnych – w zależności od wymagań technicznych projektu.
PWHT dla elektrowni i petrochemii

Podgrzewanie wstępne i obróbka cieplna z jednego źródła
Profesjonalna technologia cieplna nie zaczyna się dopiero po spawaniu.
Firma GRUBE wspiera swoich klientów w zakresie podgrzewania wstępnego połączeń spawanych i towarzyszy w całym procesie cieplnym, aż do końcowej obróbki cieplnej po spawaniu.
Zapewnia to naszym klientom wstępne podgrzewanie,
Kontrola temperatury międzywarstwowej, obróbka cieplna oraz powiązana technologia pomiaru i sterowania z jednego źródła.
Kontrolowane zarządzanie temperaturą
Profesjonalna obróbka PWHT opiera się na precyzyjnie kontrolowanym zarządzaniu temperaturą.
W zależności od wymagań konkretnego projektu brane są pod uwagę m.in. następujące parametry:
Szybkość nagrzewania – Temperatura obróbki – Czas utrzymywania – Rozkład temperatury – Szybkość chłodzenia
Czujniki temperatury oraz profesjonalna technika pomiarowo-kontrolna umożliwiają monitorowanie procesu obróbki cieplnej.
Konkretne parametry ustalane są na podstawie wymagań danego materiału, klienta, projektu i przepisów prawnych.
Które materiały należy podgrzać przed spawaniem?
Właściwa obróbka cieplna dla każdego materiału
Różne gatunki stali różnie reagują na naprężenia termiczne. Podczas gdy niestopowe stale na zbiorniki ciśnieniowe są często odprężane w temperaturach około 550–600°C, żaroodporne stale chromowo-molibdenowe często wymagają znacznie wyższych temperatur obróbki.
Poniższy przegląd zawiera wszystkie 36 pozycji materiałów z dostarczonej tabeli GRUBE wraz z numerem materiału, podaną w nim wartością temperatury i opisem właściwości materiału.
Ważna uwaga techniczna: Podane temperatury są wartościami orientacyjnymi z dostarczonego zestawienia z określoną tolerancją ±10°C, a nie ogólnie obowiązującymi instrukcjami obróbki cieplnej. Wiążącego ustalenia należy dokonać na podstawie certyfikatu materiałowego, stanu dostawy, metody spawania, wymiarów elementów oraz obowiązujących przepisów. Koordynacja jest szczególnie istotna w przypadku stali P91, P92 oraz stali ulepszanych cieplnie.
Oznaczenie materiału (nazwa alternatywna) + numer materiału
13CrMo4-5 1.7335
10CrMo9-10 1.7380
11CrMo9-10 1.7383
X10CrMoVNb9-1 (P91) 1.4903
X10CrWMoV9-2 (P92) 1.4901
X11CrMoWVNb 9-1-1 1,4905
X12CrMo9-1 1.7386
X20CrMoV121 (X20) 1.4922
12CrMo19 5 1.7263
14MoV6-3 1.7715
15CrMoV5 10 1,7745
11 NiMoV 5 3 1,6341
7CrMoVTiB10-10 1,7378
15NiCuMoNb5-6-4 1,6368
12 MnNiMo 5 5 1,6343
13 MnNiMo 5 4 1,8807
16Mo3 1,5415
API 5L Gatunek X65 C 22.3 1.0427
Kardiomiopatia przerostowa 12 3)
P195GH 1,0348
P2/5NH 1,0487
P235GH 1,0345
P250GH 1.0460
P265GH 1,0425
P295GH 1.0481
P355GH 1.0473
P355NH 1,0565
P420NH 1.8932
P460NH 1.8935
Św. 35,8 1,0305
WStE 255 1.0462
WStE 315 1.0506
WStE 380 1.8930
WStE 500 1.8937
ASTM A333 Gr.6 ~1,0256
PWHT zgodnie z wymogami międzynarodowymi

Projekty przemysłowe różnią się znacząco pod względem materiałów, konstrukcji i obowiązujących przepisów.
Dlatego też profesjonalna obróbka cieplna po spawaniu nie jest wykonywana według standardowego programu temperaturowego.
Firma GRUBE przeprowadza obróbkę cieplną zgodnie z odpowiednimi określonymi specyfikacjami technicznymi, procedurami i wymogami projektu.
Dzięki temu nasze usługi sprawdzają się w przypadku wymagających projektów przemysłowych o zasięgu krajowym i międzynarodowym.
Ponad 50 lat doświadczenia w obróbce cieplnej
Od 1974 roku firma Wärme- und Glühtechnik GRUBE GmbH jest synonimem profesjonalnej przemysłowej obróbki cieplnej.
Dzisiaj nasze doświadczenie łączymy z nowoczesną technologią produkcji, pomiarów i kontroli oraz wysoko wykwalifikowanym zespołem.
Korzyści dla naszych klientów:
Ponad 50 lat doświadczenia · międzynarodowe doświadczenie projektowe · mobilne PWHT · wyżarzanie oporowe · wyżarzanie indukcyjne · mobilne piece do wyżarzania · wysokowydajna technologia pomiarów i sterowania · wykwalifikowani specjaliści · całodobowa obsługa personelu
Twój specjalista w zakresie obróbki cieplnej po spawaniu

Czy potrzebujesz niezawodnej obróbki cieplnej PWHT spoin, rurociągów, zbiorników lub instalacji przemysłowych?
Zespół Wärme- und Glühtechnik GRUBE GmbH udziela Państwu wsparcia, począwszy od planowania technicznego, aż po realizację obróbki cieplnej na miejscu.
Niezależnie od tego, czy chodzi o obróbkę cieplną po spawaniu, wyżarzanie odprężające, podgrzewanie wstępne, wyżarzanie oporowe czy wyżarzanie indukcyjne , opracowujemy rozwiązania dostosowane do Twojego projektu.
Zapytanie o projekt PWHT
Porozmawiaj z naszymi specjalistami o wymaganiach dotyczących Twojego projektu.
Technologia ogrzewania i wyżarzania GRUBE GmbH
Stara Cegielnia 1
48734 Reken
Obsługa 24h – krajowa i międzynarodowa


