

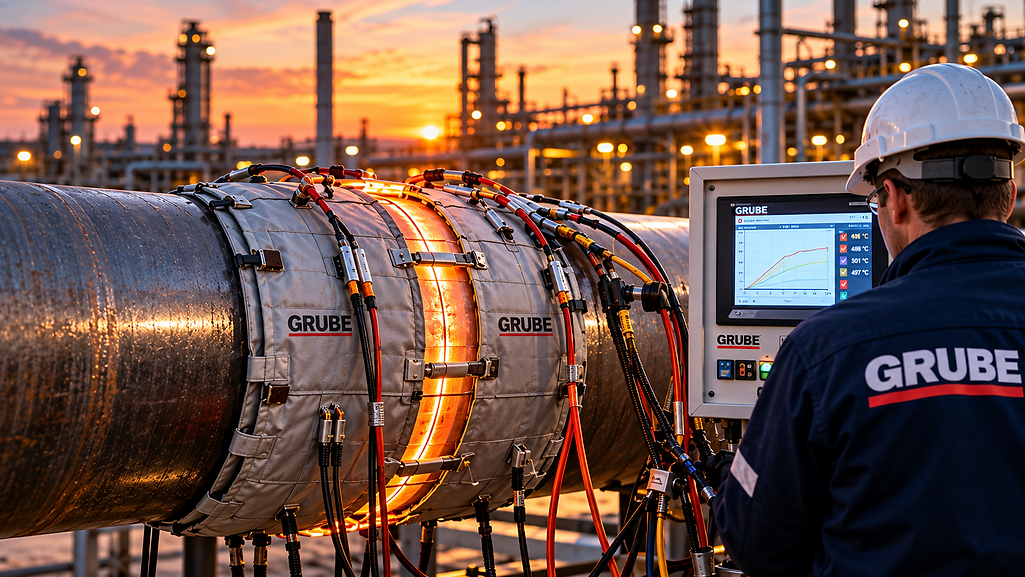
PWHT – Varmebehandling efter svejsning
Varmebehandling og udglødning på stedet
Professionel varmebehandling efter svejsning
Vores serviceydelser inden for koblingsudstyr og strømfordeling
Eftersvejsningsvarmebehandling (PWHT) refererer til den kontrollerede varmebehandling af en komponent efter svejsning. Formålet med eftersvejsningsvarmebehandling er specifikt at reducere restspændinger skabt af svejseprocessen og at sikre de nødvendige materialeegenskaber for den svejsede komponent.
GRUBE GmbH, en virksomhed med speciale i varme- og udglødningsteknologi, har leveret professionel varmebehandling af svejsninger og komponenter i over 50 år.
Med højtydende anlægsteknologi, erfarne specialister samt modstands- og induktionsglødningsprocesser udfører vi krævende PWHT-varmebehandlinger til industrianlæg, kraftværker, rørledninger, tanke og andre svejsede strukturer.
Nationalt og internationalt – stationært eller direkte på stedet.
Hvad er varmebehandling efter svejsning (PWHT)?
Svejsning skaber termiske spændinger i materialet på grund af de lokalt meget høje temperaturer og den efterfølgende afkøling. Samtidig kan materialets egenskaber ændre sig, især i svejseområdet og den varmepåvirkede zone.
PWHT – Post Weld Heat Treatment – adresserer dette problem direkte.
Komponenten, eller rettere det definerede område omkring svejsningen, opvarmes kontrolleret i henhold til en forudbestemt temperatur-tidsprofil. Når den angivne behandlingstemperatur er nået, opretholdes den i en defineret periode. Derefter følger kontrolleret afkøling.
Afhængigt af materiale, komponent, vægtykkelse og tekniske krav bestemmes parametrene for varmebehandlingen individuelt.
Hvorfor er PWHT nødvendig?
Korrekt udført varmebehandling efter svejsning kan være afgørende for en komponents egenskaber og langsigtede driftssikkerhed.
PWHT kan især bruges til at:
For at reducere restspændinger ved svejsning,
-
at reducere høje hårdhedsværdier i kritiske områder,
-
at påvirke materialets duktilitet og sejhed,
-
for at reducere risikoen for visse typer revner,
-
for at understøtte dimensions- og formstabilitet og
-
for at opnå de materialeegenskaber, der kræves for den respektive komponent eller det respektive regelsæt.
Den nødvendige varmebehandling afhænger altid af materiale, design, svejseproces, vægtykkelse, driftsforhold og de gældende tekniske specifikationer.

PWHT med modstandsopvarmning

Ved elektrisk modstandsopvarmning fastgøres egnede varmeelementer direkte til den komponent, der skal behandles, eller i svejsesømmens område.
Varmen tilføres målrettet til komponenten og styres via måle- og reguleringsteknologi.
Denne proces muliggør præcis lokal varmebehandling og er velegnet til adskillige anvendelser inden for rørlednings-, anlægs-, kraftværks- og tankkonstruktion.
GRUBE har højtydende mobile udglødningssystemer, varmeelementer og moderne måle- og styringsteknologi til dette formål.
PWHT gennem induktionsglødning

Ud over modstandsopvarmning tilbyder GRUBE varmebehandling ved hjælp af induktion.
Ved induktionsglødning genereres varme elektromagnetisk direkte i emnet. Dette gør det muligt at opvarme komponenter hurtigt, kontrolleret og effektivt.
Især i krævende industrielle applikationer og med store vægtykkelser kan induktion være en effektiv løsning til forvarmning og varmebehandling efter svejsning.
Vores eksperter samarbejder med kunden for at vælge den mest passende metode til den specifikke anvendelse.
Mobil PWHT direkte på din byggeplads
"Glød på stedet" - alt fra én kilde

Mange svejsede komponenter kan ikke transporteres til et stationært varmebehandlingsanlæg på grund af deres størrelse, vægt eller installationssituation.
Derfor er mobil PWHT på stedet en af GRUBEs kernekompetencer.
Vores mobile udglødningsanlæg og -systemer muliggør kontrolleret varmebehandling direkte på rørledninger, tanke, anlægskomponenter og andre svejsede strukturer.
Vores specialister er indsat nationalt og internationalt og støtter industrivirksomheder, selv i komplekse projekter og tidskritiske nedlukninger.
PWHT til rørledninger og rørsvejsninger
Især ved rørledninger kan der være høje krav til svejsede samlinger og materialeegenskaber.
GRUBE udfører kontrolleret varmebehandling af rørsvejsninger og rørsystemer i henhold til projektspecifikke krav.
Dette omfatter både kontrolleret forvarmning før eller under svejseprocessen og den nødvendige varmebehandling efter afslutningen af svejsearbejdet.
PWHT til tanke og industrianlæg
Varmebehandling efter svejsning kan også være nødvendig for trykbeholdere, anlægskomponenter og store svejsede strukturer.
Vores mobile anlægsteknologi muliggør varmebehandlinger selv på store komponenter og med komplekse geometriske krav.
Til særligt store komponenter kan individuelt planlagte løsninger og mobile ovnsystemer anvendes – afhængigt af projektets tekniske krav.
PWHT til kraftværker og petrokemikalier

Forvarmning og varmebehandling fra én kilde
Professionel varmeteknologi starter ikke først efter svejsning.
GRUBE understøtter allerede sine kunder i forvarmning af svejsede samlinger og ledsager hele den termiske proces frem til den endelige varmebehandling efter svejsning.
Dette giver vores kunder forvarmning,
Temperaturstyring mellem lag, varmebehandling og tilhørende måle- og styringsteknologi fra én kilde.
Kontrolleret temperaturstyring
Professionel PWHT-behandling er afhængig af præcist kontrolleret temperaturstyring.
Afhængigt af de projektspecifikke krav tages der blandt andet hensyn til følgende parametre:
Opvarmningshastighed – Behandlingstemperatur – Holdetid – Temperaturfordeling – Afkølingshastighed
Temperatursensorer og professionel måle- og styringsteknologi muliggør overvågning af varmebehandlingsprocessen.
De specifikke parametre bestemmes i henhold til det respektive materiale, kunden, projektet og de gældende lovgivningsmæssige krav.
Hvilke materialer skal forvarmes før svejsning?
Den rigtige varmebehandling til ethvert materiale
Forskellige stålkvaliteter reagerer forskelligt på termiske belastninger. Mens ulegerede trykbeholderstål ofte aflastes ved temperaturer på omkring 550 til 600 °C, kræver varmebestandige krom-molybdænstål ofte betydeligt højere behandlingstemperaturer.
Den følgende oversigt indeholder alle 36 materialepositioner fra den medfølgende GRUBE-tabel med deres materialenummer, den deri nævnte temperaturværdi og en beskrivelse af materialeegenskaberne.
Vigtig teknisk bemærkning: De anførte temperaturer er vejledende værdier fra den medfølgende oversigt med en specificeret tolerance på ±10 °C og er ikke generelt gældende varmebehandlingsinstruktioner. Den bindende bestemmelse skal træffes på baggrund af materialecertifikat, leveringstilstand, svejseprocedure, komponentdimensioner og gældende forskrifter. Koordination er især vigtig for P91, P92 og hærdede ståltyper.
Materialebetegnelse (alternativt navn) + materialenummer
13CrMo4-5 1,7335
10CrMo9-10 1,7380
11CrMo9-10 1,7383
X10CrMoVNb9-1 (P91) 1,4903
X10CrWMoV9-2 (P92) 1,4901
X11CrMoWVNb 9-1-1 1.4905
X12CrMo9-1 1,7386
X20CrMoV121 (X20) 1,4922
12CrMo19 5 1,7263
14MoV6-3 1,7715
15CrMoV5 10 1,7745
11 NiMoV 5 3 1,6341
7CrMoVTiB10-10 1,7378
15NiCuMoNb5-6-4 1,6368
12 MnNiMo 5 5 1,6343
13 MnNiMo 5 4 1,8807
16Mo3 1,5415
API 5L kvalitet X65 C 22.3 1.0427
HCM 12 3)
P195GH 1,0348
P2/5NH 1,0487
P235GH 1,0345
P250GH 1,0460
P265GH 1,0425
P295GH 1,0481
P355GH 1,0473
P355NH 1,0565
P420NH 1,8932
P460NH 1,8935
St. 35,8 1,0305
WStE 255 1,0462
WStE 315 1.0506
WStE 380 1,8930
WStE 500 1,8937
ASTM A333 Gr.6 ~1.0256
PWHT i henhold til internationale krav

Industrielle projekter adskiller sig betydeligt med hensyn til materialer, design og gældende regler.
Derfor udføres professionel varmebehandling efter svejsning ikke i henhold til et standardtemperaturprogram.
GRUBE udfører varmebehandlinger i overensstemmelse med de respektive specificerede tekniske specifikationer, procedurer og projektkrav.
Dette gør vores service velegnet til krævende nationale og internationale industriprojekter.
Mere end 50 års erfaring inden for varmebehandling
Siden 1974 har Wärme- und Glühtechnik GRUBE GmbH stået for professionel industriel varmebehandling.
I dag kombineres vores erfaring med moderne anlægs-, måle- og styringsteknologi samt et højt kvalificeret team.
Vores kunder drager fordel af:
Mere end 50 års erfaring · international projekterfaring · mobil PWHT · modstandsglødning · induktionsglødning · mobile glødeovne · højtydende måle- og styringsteknologi · kvalificerede specialister · 24-timers personaleservice
Din specialist i varmebehandling efter svejsning

Har du brug for pålidelig PWHT-varmebehandling til svejsninger, rørledninger, tanke eller industrianlæg?
Teamet hos Wärme- und Glühtechnik GRUBE GmbH støtter dig fra den tekniske planlægning til udførelsen af varmebehandlingen på stedet.
Uanset om det er varmebehandling efter svejsning, spændingsudglødning, forvarmning, modstandsglødning eller induktionsglødning – udvikler vi en løsning skræddersyet til dit projekt.
Anmod om PWHT-projekt
Tal med vores specialister om kravene til dit projekt.
Wärme- und Glühtechnik GRUBE GmbH
Alte Ziegelei 1
48734 Reken
24-timers service – nationalt og internationalt


