

PWHT – Värmebehandling efter svetsning
Värmebehandling och glödgning på plats
Professionell värmebehandling efter svetsning
Vårt tjänsteutbud inom ställverk och kraftdistribution
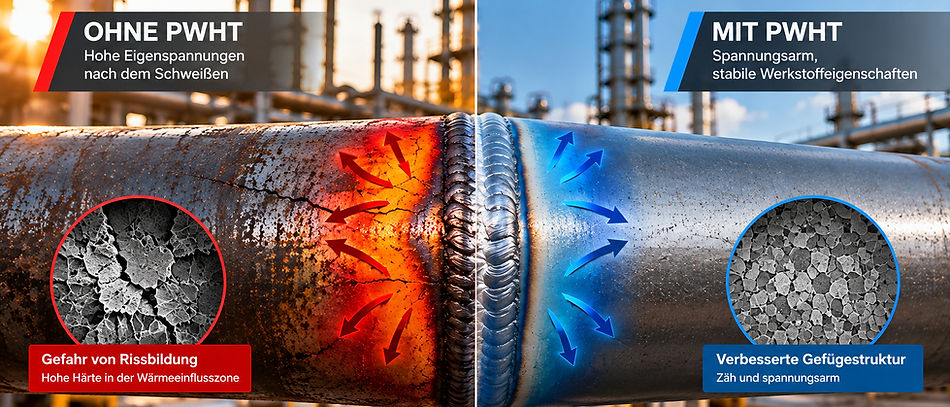
Eftersvetsningsvärmebehandling (PWHT) avser kontrollerad värmebehandling av en komponent efter svetsning. Syftet med eftersvetsningsvärmebehandling är att specifikt minska kvarvarande spänningar som skapas av svetsprocessen och att säkerställa de erforderliga materialegenskaperna hos den svetsade komponenten.
GRUBE GmbH, ett företag specialiserat på värme- och glödgningsteknik, har tillhandahållit professionell värmebehandling av svetsar och komponenter i över 50 år.
Med högpresterande anläggningsteknik, erfarna specialister samt motstånds- och induktionsglödgningsprocesser utför vi krävande PWHT-värmebehandlingar för industrianläggningar, kraftverk, rörledningar, tankar och andra svetsade konstruktioner.
Nationellt och internationellt – stationärt eller direkt på plats.
Vad är värmebehandling efter svetsning (PWHT)?
Svetsning skapar termiska spänningar i materialet på grund av de lokalt mycket höga temperaturerna och den efterföljande kylningen. Samtidigt kan materialets egenskaper förändras, särskilt i svetsområdet och den värmepåverkade zonen.
PWHT – Post Weld Heat Treatment – tar itu med detta problem direkt.
Komponenten, eller snarare det definierade området runt svetsen, värms upp på ett kontrollerat sätt enligt en förutbestämd temperatur-tidsprofil. När den angivna behandlingstemperaturen har uppnåtts bibehålls den under en definierad period. Kontrollerad kylning följer sedan.
Beroende på material, komponent, väggtjocklek och tekniska krav bestäms parametrarna för värmebehandlingen individuellt.
Varför är PWHT nödvändigt?
Korrekt utförd värmebehandling efter svetsning kan vara avgörande för en komponents egenskaper och långsiktiga driftsäkerhet.
PWHT kan särskilt användas för att:
för att minska höga hårdhetsvärden i kritiska områden,
att påverka materialets duktilitet och seghet,
för att minska risken för vissa typer av sprickbildning,
för att stödja dimensions- och formstabilitet och
för att uppnå de materialegenskaper som krävs för respektive komponent eller regelverk.
För att minska kvarvarande spänningar vid svetsning,
Den erforderliga värmebehandlingen beror alltid på material, konstruktion, svetsprocess, väggtjocklek, driftsförhållanden och tillämpliga tekniska specifikationer.
PWHT med motståndsvärme

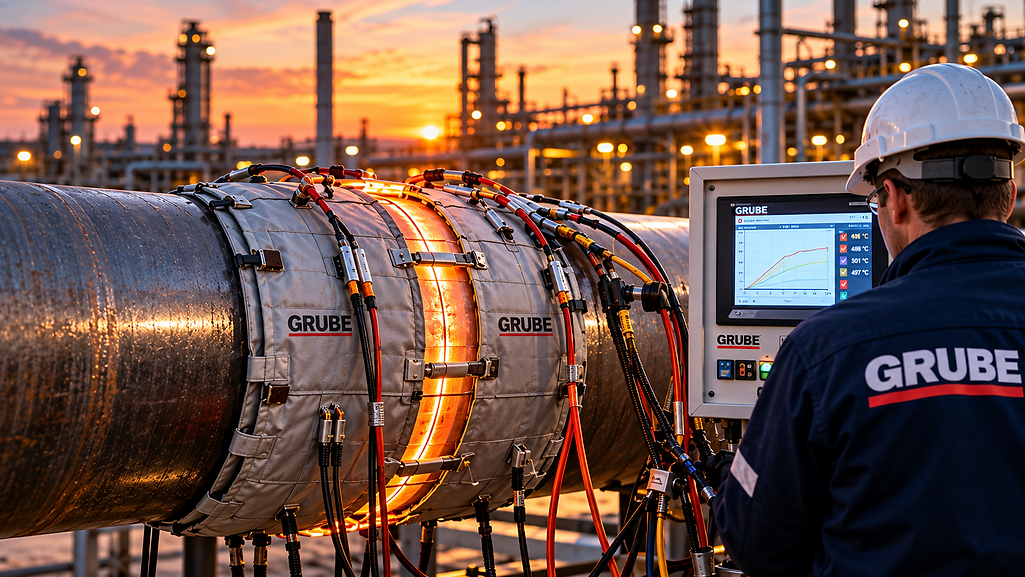
Vid elektrisk motståndsuppvärmning fästs lämpliga värmeelement direkt på den komponent som ska behandlas eller i området kring svetssömmen.
Värmen introduceras riktat i komponenten och styrs via mät- och styrteknik.
Denna process möjliggör exakt lokal värmebehandling och är lämplig för många tillämpningar inom rörlednings-, anläggningar-, kraftverks- och tankkonstruktion.
GRUBE har högpresterande mobila glödgningssystem, värmeelement och modern mät- och styrteknik för detta ändamål.
PWHT genom induktionsglödgning

Förutom motståndsvärme erbjuder GRUBE värmebehandling med induktion.
Vid induktionsglödgning genereras värme elektromagnetiskt direkt i arbetsstycket. Detta gör att komponenterna kan värmas upp snabbt, kontrollerat och effektivt.
Speciellt i krävande industriella applikationer och med stora väggtjocklekar kan induktion vara en kraftfull lösning för förvärmning och värmebehandling efter svetsning.
Våra experter arbetar tillsammans med kunden för att välja den lämpligaste metoden för den specifika applikationen.
Mobil PWHT direkt på din byggarbetsplats
"Glöd på plats" - allt från en källa

Många svetsade komponenter kan inte transporteras till en stationär värmebehandlingsanläggning på grund av sin storlek, vikt eller installationssituation.
Därför är mobil PWHT på plats en av GRUBEs kärnkompetenser.
Våra mobila glödgningsanläggningar och system möjliggör kontrollerad värmebehandling direkt på rörledningar, tankar, anläggningskomponenter och andra svetsade konstruktioner.
Våra specialister finns utplacerade nationellt och internationellt och stödjer industriföretag även i komplexa projekt och tidskritiska driftstopp.
PWHT för rörledningar och rörsvetsar
Speciellt med rörledningar kan det ställas höga krav på svetsförband och materialegenskaper.
GRUBE utför kontrollerad värmebehandling av rörsvetsar och rörsystem enligt projektspecifika krav.
Detta inkluderar både kontrollerad förvärmning före eller under svetsprocessen och nödvändig värmebehandling efter att svetsarbetet är slutfört.
PWHT för tankar och industrianläggningar
Värmebehandling efter svetsning kan också vara nödvändig för tryckkärl, anläggningskomponenter och stora svetsade konstruktioner.
Vår mobila anläggningsteknik möjliggör värmebehandlingar även på stora komponenter och med komplexa geometriska krav.
För särskilt stora komponenter kan individuellt planerade lösningar och mobila ugnssystem användas – beroende på projektets tekniska krav.
PWHT för kraftverk och petrokemikalier

Förvärmning och värmebehandling från en enda källa
Professionell värmeteknik börjar inte först efter svetsning.
GRUBE stöder redan sina kunder med förvärmning av svetsade fogar och följer med hela den termiska processen fram till den slutliga värmebehandlingen efter svetsningen.
Detta ger våra kunder förvärmning,
Temperaturreglering mellan lager, värmebehandling och tillhörande mät- och styrteknik från en enda källa.
Kontrollerad temperaturhantering
Professionell PWHT-behandling bygger på noggrant kontrollerad temperaturhantering.
Beroende på de projektspecifika kraven beaktas bland annat följande parametrar:
Uppvärmningshastighet – Behandlingstemperatur – Hålltid – Temperaturfördelning – Kylningshastighet
Temperatursensorer och professionell mät- och styrteknik möjliggör övervakning av värmebehandlingsprocessen.
De specifika parametrarna bestäms enligt respektive material-, kund-, projekt- och myndighetskrav.
Vilka material behöver förvärmas före svetsning?
Rätt värmebehandling för varje material
Olika stålkvaliteter reagerar olika på termiska påfrestningar. Medan olegerade tryckkärlsstål ofta spänningsavlastas vid temperaturer runt 550 till 600 °C, kräver värmebeständiga krom-molybdenstål ofta betydligt högre behandlingstemperaturer.
Följande översikt innehåller alla 36 materialpositioner från den medföljande GRUBE-tabellen med deras materialnummer, det där angivna temperaturvärdet och en beskrivning av materialegenskaperna.
Viktig teknisk anmärkning: De angivna temperaturerna är riktvärden från den bifogade översikten med en specificerad tolerans på ±10 °C, inte generellt tillämpliga värmebehandlingsinstruktioner. Den bindande bedömningen måste göras baserat på materialcertifikat, leveranstillstånd, svetsprocedur, komponentdimensioner och tillämpliga föreskrifter. Samordning är särskilt viktig för P91, P92 samt seghärdade stål.
Materialbeteckning (alternativt namn) + materialnummer
13CrMo4-5 1,7335
10CrMo9-10 1,7380
11CrMo9-10 1,7383
X10CrMoVNb9-1 (P91) 1,4903
X10CrWMoV9-2 (P92) 1,4901
X11CrMoWVNb 9-1-1 1.4905
X12CrMo9-1 1,7386
X20CrMoV121 (X20) 1,4922
12CrMo19 5 1,7263
14MoV6-3 1,7715
15CrMoV5 10 1,7745
11 NiMoV 5 3 1.6341
7CrMoVTiB10-10 1,7378
15NiCuMoNb5-6-4 1,6368
12 MnNiMo 5 5 1,6343
13 MnNiMo 5 4 1.8807
16Mo3 1.5415
API 5L Grad X65 C 22.3 1.0427
HCM 12 3)
P195GH 1.0348
P2/5NH 1,0487
P235GH 1,0345
P250GH 1.0460
P265GH 1,0425
P295GH 1,0481
P355GH 1,0473
P355NH 1,0565
P420NH 1,8932
P460NH 1,8935
St 35,8 1,0305
WStE 255 1,0462
WStE 315 1.0506
WStE 380 1,8930
WStE 500 1,8937
ASTM A333 Gr.6 ~1.0256
PWHT enligt internationella krav

Industriprojekt skiljer sig avsevärt åt vad gäller material, design och tillämpliga föreskrifter.
Därför utförs inte professionell värmebehandling efter svetsning enligt ett standardtemperaturprogram.
GRUBE utför värmebehandlingar i enlighet med respektive specificerade tekniska specifikationer, procedurer och projektkrav.
Detta gör vår tjänst lämplig för krävande nationella och internationella industriprojekt.
Mer än 50 års erfarenhet av värmebehandling
Sedan 1974 har Wärme- und Glühtechnik GRUBE GmbH stått för professionell industriell värmebehandling.
Idag kombineras vår erfarenhet med modern anläggnings-, mät- och styrteknik samt ett högkvalificerat team.
Våra kunder drar nytta av:
Mer än 50 års erfarenhet · internationell projekterfarenhet · mobil PWHT · motståndsglödgning · induktionsglödgning · mobila glödgningsugnar · högpresterande mät- och styrteknik · kvalificerade specialister · 24-timmars personalservice
Din specialist för värmebehandling efter svetsning

Behöver du pålitlig PWHT-värmebehandling för svetsar, rörledningar, tankar eller industrianläggningar?
Teamet på Wärme- und Glühtechnik GRUBE GmbH stöder dig från den tekniska planeringen till utförandet av värmebehandlingen på plats.
Oavsett om det gäller värmebehandling efter svetsning, avspänningsglödgning, förvärmning, motståndsglödgning eller induktionsglödgning – utvecklar vi en lösning skräddarsydd för ditt projekt.
Begär PWHT-projekt
Prata med våra specialister om kraven för ditt projekt.
Uppvärmnings- och glödgningsteknik GRUBE GmbH
Gamla tegelbruket 1
48734 Räken
24-timmars service – nationellt och internationellt


