

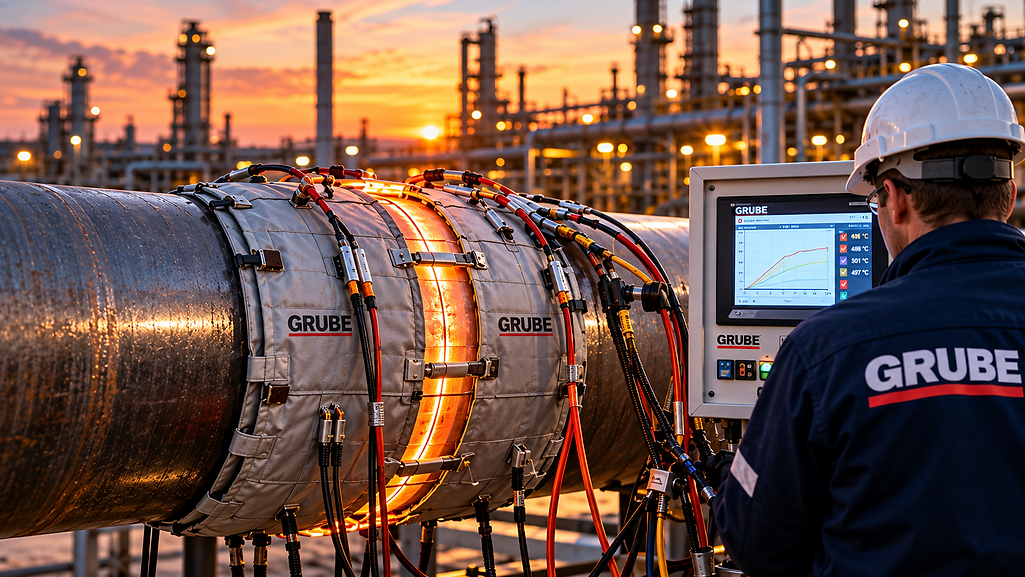
PWHT – Varmebehandling etter sveising
Varmebehandling og gløding på stedet
Profesjonell varmebehandling etter sveising
Vårt tjenestetilbud innen koblingsanlegg og kraftdistribusjon
Ettersveisingsvarmebehandling (PWHT) refererer til kontrollert varmebehandling av en komponent etter sveising. Målet med ettersveisingsvarmebehandling er spesifikt å redusere restspenninger som oppstår under sveiseprosessen og å sikre de nødvendige materialegenskapene til den sveisede komponenten.
GRUBE GmbH, et selskap som spesialiserer seg på varme- og glødeteknologi, har levert profesjonell varmebehandling av sveiser og komponenter i over 50 år.
Med høyytelsesanleggsteknologi, erfarne spesialister og motstands- og induksjonsglødeprosesser utfører vi krevende PWHT-varmebehandlinger for industrianlegg, kraftverk, rørledninger, tanker og andre sveisede konstruksjoner.
Nasjonalt og internasjonalt – stasjonært eller direkte på stedet.
Hva er varmebehandling etter sveising (PWHT)?
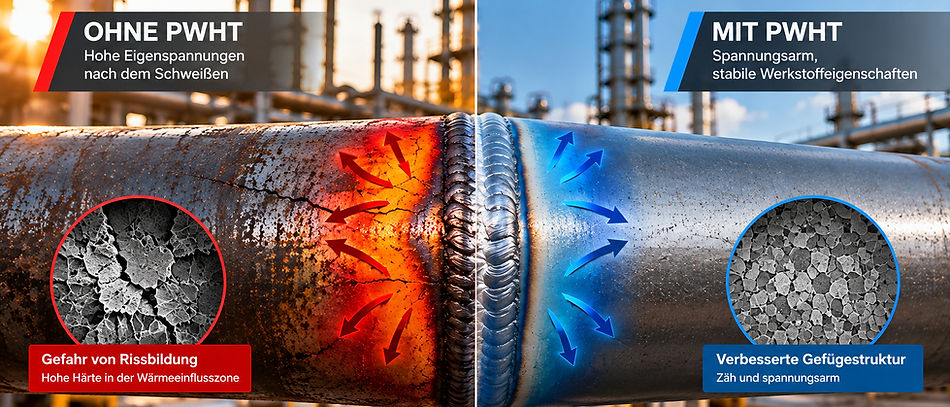
Sveising skaper termiske spenninger i materialet på grunn av de lokalt svært høye temperaturene og påfølgende avkjøling. Samtidig kan materialets egenskaper endre seg, spesielt i sveiseområdet og den varmepåvirkede sonen.
PWHT – Post Weld Heat Treatment – løser dette problemet direkte.
Komponenten, eller rettere sagt det definerte området rundt sveisen, varmes opp på en kontrollert måte i henhold til en forhåndsbestemt temperatur-tidsprofil. Når den angitte behandlingstemperaturen er nådd, opprettholdes den i en definert periode. Deretter følger kontrollert avkjøling.
Avhengig av materiale, komponent, veggtykkelse og tekniske krav, bestemmes parametrene for varmebehandlingen individuelt.
Hvorfor er PWHT nødvendig?
Riktig utført varmebehandling etter sveising kan være avgjørende for en komponents egenskaper og langsiktige driftssikkerhet.
PWHT kan spesielt brukes til å:
for å redusere høye hardhetsverdier i kritiske områder,
å påvirke materialets duktilitet og seighet,
for å redusere risikoen for visse typer sprekkdannelser,
for å støtte dimensjons- og formstabilitet og
for å oppnå de materialegenskapene som kreves for den respektive komponenten eller forskriftssettet.
For å redusere restspenninger ved sveising,
Den nødvendige varmebehandlingen avhenger alltid av materiale, design, sveiseprosess, veggtykkelse, driftsforhold og gjeldende tekniske spesifikasjoner.
PWHT med motstandsoppvarming

Ved elektrisk motstandsoppvarming festes passende varmeelementer direkte til komponenten som skal behandles eller i området rundt sveisesømmen.
Varmen føres inn i komponenten på en målrettet måte og kontrolleres via måle- og styringsteknologi.
Denne prosessen muliggjør presis lokal varmebehandling og er egnet for en rekke bruksområder innen rørlednings-, anleggs-, kraftverks- og tankkonstruksjon.
GRUBE har høytytende mobile glødesystemer, varmeelementer og moderne måle- og kontrollteknologi for dette formålet.
PWHT gjennom induksjonsgløding

I tillegg til motstandsoppvarming tilbyr GRUBE varmebehandling ved bruk av induksjon.
Ved induksjonsgløding genereres varme elektromagnetisk direkte i arbeidsstykket. Dette gjør at komponentene kan varmes opp raskt, kontrollert og effektivt.
Spesielt i krevende industrielle applikasjoner og med store veggtykkelser, kan induksjon være en kraftig løsning for forvarming og varmebehandling etter sveising.
Våre eksperter samarbeider med kunden for å velge den mest passende metoden for den spesifikke applikasjonen.
Mobil PWHT direkte på byggeplassen din
"Glød på stedet" – alt fra én kilde

Mange sveisede komponenter kan ikke transporteres til et stasjonært varmebehandlingsanlegg på grunn av størrelse, vekt eller installasjonssituasjon.
Derfor er mobil PWHT på stedet en av GRUBEs kjernekompetanser.
Våre mobile glødeanlegg og -systemer muliggjør kontrollert varmebehandling direkte på rørledninger, tanker, anleggskomponenter og andre sveisede konstruksjoner.
Våre spesialister er utplassert nasjonalt og internasjonalt, og støtter industribedrifter selv i komplekse prosjekter og tidskritiske nedstengninger.
PWHT for rørledninger og rørsveiser
Spesielt med rørledninger kan det være høye krav til sveisede skjøter og materialegenskaper.
GRUBE utfører kontrollert varmebehandling av rørsveiser og rørsystemer i henhold til prosjektspesifikke krav.
Dette inkluderer både kontrollert forvarming før eller under sveiseprosessen og nødvendig varmebehandling etter at sveisearbeidet er fullført.
PWHT for tanker og industrianlegg
Varmebehandling etter sveising kan også være nødvendig for trykkbeholdere, anleggskomponenter og store sveisede konstruksjoner.
Vår mobile anleggsteknologi gjør det mulig å utføre varmebehandlinger selv på store komponenter og med komplekse geometriske krav.
For spesielt store komponenter kan individuelt planlagte løsninger og mobile ovnssystemer brukes – avhengig av prosjektets tekniske krav.
PWHT for kraftverk og petrokjemikalier

Forvarming og varmebehandling fra én kilde
Profesjonell varmeteknologi starter ikke bare etter sveising.
GRUBE støtter allerede kundene sine med forvarming av sveisede skjøter og følger hele den termiske prosessen frem til den endelige varmebehandlingen etter sveising.
Dette gir kundene våre forvarming,
Temperaturkontroll mellom lag, varmebehandling og tilhørende måle- og kontrollteknologi fra én kilde.
Kontrollert temperaturstyring
Profesjonell PWHT-behandling er avhengig av nøyaktig kontrollert temperaturstyring.
Avhengig av de prosjektspesifikke kravene tas blant annet følgende parametere i betraktning:
Oppvarmingshastighet – Behandlingstemperatur – Holdetid – Temperaturfordeling – Avkjølingshastighet
Temperatursensorer og profesjonell måle- og kontrollteknologi muliggjør overvåking av varmebehandlingsprosessen.
De spesifikke parametrene bestemmes i henhold til respektive material-, kunde-, prosjekt- og forskriftskrav.
Hvilke materialer må forvarmes før sveising?
Riktig varmebehandling for ethvert materiale
Ulike stålkvaliteter reagerer ulikt på termiske belastninger. Mens ulegerte trykkbeholderstål ofte spenningsavlastes ved temperaturer på rundt 550 til 600 °C, krever varmebestandige krom-molybdenstål ofte betydelig høyere behandlingstemperaturer.
Følgende oversikt inneholder alle 36 materialposisjoner fra den medfølgende GRUBE-tabellen med materialnummer, temperaturverdien som er nevnt der og en beskrivelse av materialenes egenskaper.
Viktig teknisk merknad: Temperaturene som er oppført er veiledende verdier fra den medfølgende oversikten med en spesifisert toleranse på ±10 °C, ikke generelt gjeldende varmebehandlingsinstruksjoner. Den bindende bestemmelsen må gjøres basert på materialsertifikat, leveringstilstand, sveiseprosedyre, komponentdimensjoner og gjeldende forskrifter. Koordinering er spesielt viktig for P91, P92 og herdede ståltyper.
Materialbetegnelse (alternativt navn) + materialnummer
13CrMo4-5 1,7335
10CrMo9-10 1,7380
11CrMo9-10 1,7383
X10CrMoVNb9-1 (P91) 1,4903
X10CrWMoV9-2 (P92) 1,4901
X11CrMoWVNb 9-1-1 1.4905
X12CrMo9-1 1,7386
X20CrMoV121 (X20) 1,4922
12CrMo19 5 1,7263
14MoV6-3 1,7715
15CrMoV5 10 1,7745
11 NiMoV 5 3 1,6341
7CrMoVTiB10-10 1,7378
15NiCuMoNb5-6-4 1,6368
12 MnNiMo 5 5 1,6343
13 MnNiMo 5 4 1.8807
16Mo3 1.5415
API 5L-kvalitet X65 C 22.3 1.0427
HCM 12 3)
P195GH 1.0348
P2/5NH 1,0487
P235GH 1,0345
P250GH 1.0460
P265GH 1.0425
P295GH 1.0481
P355GH 1.0473
P355NH 1,0565
P420NH 1,8932
P460NH 1,8935
St. 35,8 1,0305
WStE 255 1,0462
WStE 315 1.0506
WStE 380 1,8930
WStE 500 1,8937
ASTM A333 Gr.6 ~1.0256
PWHT i henhold til internasjonale krav

Industriprosjekter varierer betydelig når det gjelder materialer, design og gjeldende forskrifter.
Derfor utføres ikke profesjonell varmebehandling etter sveising i henhold til et standard temperaturprogram.
GRUBE utfører varmebehandlinger i samsvar med de respektive spesifiserte tekniske spesifikasjonene, prosedyrene og prosjektkravene.
Dette gjør tjenesten vår egnet for krevende nasjonale og internasjonale industriprosjekter.
Mer enn 50 års erfaring innen varmebehandling
Siden 1974 har Wärme- und Glühtechnik GRUBE GmbH stått for profesjonell industriell varmebehandling.
I dag kombineres vår erfaring med moderne anleggs-, måle- og kontrollteknologi samt et høyt kvalifisert team.
Våre kunder drar nytte av:
Mer enn 50 års erfaring · internasjonal prosjekterfaring · mobil PWHT · motstandsgløding · induksjonsgløding · mobile glødeovner · høytytende måle- og kontrollteknologi · kvalifiserte spesialister · 24-timers personellservice
Din spesialist for varmebehandling etter sveising

Trenger du pålitelig PWHT-varmebehandling for sveiser, rørledninger, tanker eller industrianlegg?
Teamet hos Wärme- und Glühtechnik GRUBE GmbH støtter deg fra den tekniske planleggingen til utførelsen av varmebehandlingen på stedet.
Enten det er varmebehandling etter sveising, spenningsgløding, forvarming, motstandsgløding eller induksjonsgløding – vi utvikler en løsning skreddersydd for prosjektet ditt.
Be om PWHT-prosjekt
Snakk med våre spesialister om kravene til prosjektet ditt.
Oppvarmings- og glødeteknologi GRUBE GmbH
Gamle teglverk 1
48734 Reken
24-timers service – nasjonalt og internasjonalt


