

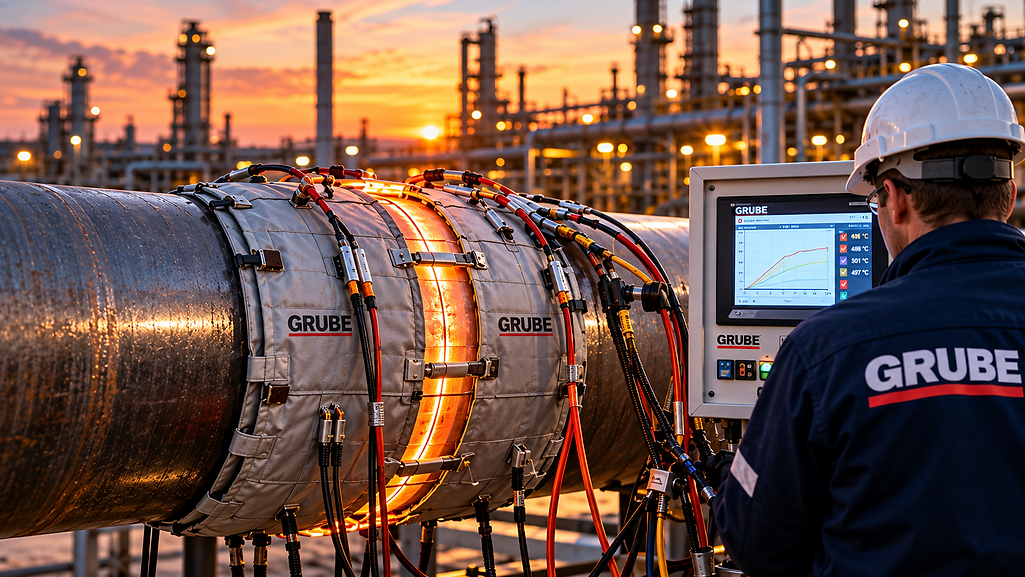
PWHT – Hitsauksen jälkeinen lämpökäsittely
Paikan päällä tapahtuva lämpökäsittely ja hehkutus
Ammattimainen lämpökäsittely hitsauksen jälkeen
Palveluvalikoimamme kojeiston ja sähkönjakelun alalla
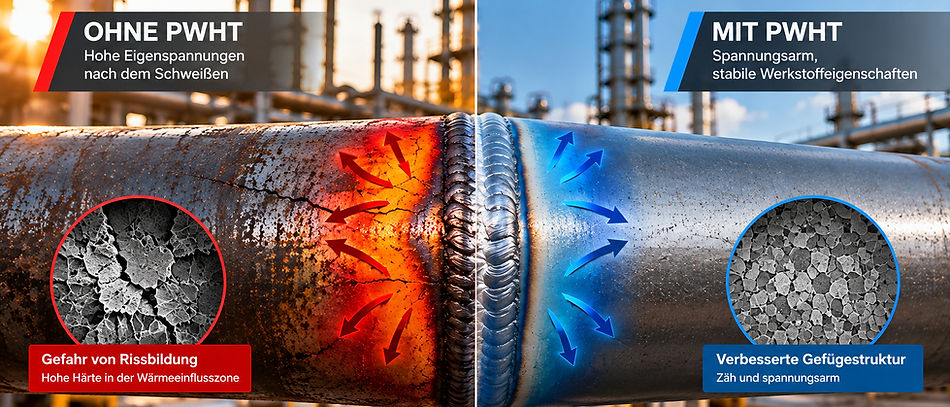
Hitsauksen jälkeinen lämpökäsittely (PWHT) tarkoittaa hitsauksen jälkeistä komponentin kontrolloitua lämpökäsittelyä. Hitsauksen jälkeisen lämpökäsittelyn tarkoituksena on vähentää erityisesti hitsausprosessin aiheuttamia jäännösjännityksiä ja varmistaa hitsatun komponentin vaaditut materiaaliominaisuudet.
GRUBE GmbH, lämpö- ja hehkutustekniikkaan erikoistunut yritys, on tarjonnut hitsausten ja komponenttien ammattimaista lämpökäsittelyä yli 50 vuoden ajan.
Huipputehokkaan laitosteknologian, kokeneiden asiantuntijoiden sekä vastus- ja induktiohehkutusprosessien avulla suoritamme vaativia PWHT-lämpökäsittelyjä teollisuuslaitoksille, voimalaitoksille, putkistoille, säiliöille ja muille hitsatuille rakenteille.
Kotimaassa ja kansainvälisesti – paikan päällä tai suoraan paikan päällä.
Mikä on hitsauksen jälkeinen lämpökäsittely (PWHT)?
Hitsaus aiheuttaa materiaaliin lämpöjännityksiä paikallisesti erittäin korkeiden lämpötilojen ja sitä seuraavan jäähtymisen vuoksi. Samalla materiaalin ominaisuudet voivat muuttua, erityisesti hitsauskohdassa ja lämpövaikutusvyöhykkeellä.
PWHT – Post Weld Heat Treatment – ratkaisee tämän ongelman suoraan.
Komponenttia tai pikemminkin hitsauksen ympärillä olevaa määriteltyä aluetta lämmitetään hallitusti ennalta määrätyn lämpötila-aika-profiilin mukaisesti. Kun määritetty käsittelylämpötila on saavutettu, sitä pidetään yllä määritetyn ajan. Tämän jälkeen seuraa hallitusti jäähdytys.
Lämpökäsittelyn parametrit määritetään yksilöllisesti materiaalista, komponentista, seinämän paksuudesta ja teknisistä vaatimuksista riippuen.
Miksi PWHT on tarpeen?
Oikein suoritettu lämpökäsittely hitsauksen jälkeen voi olla ratkaisevan tärkeää komponentin ominaisuuksien ja pitkäaikaisen käyttöluotettavuuden kannalta.
PWHT:tä voidaan käyttää erityisesti:
vähentää korkeita kovuusarvoja kriittisillä alueilla,
vaikuttaa materiaalin sitkeyteen ja venyvyyteen,
tietyntyyppisten halkeamien riskin vähentämiseksi,
tukemaan mitta- ja muotopysyvyyttä ja
saavuttaakseen kyseiselle komponentille tai määräyskokonaisuudelle vaaditut materiaaliominaisuudet.
Hitsauksen jäännösjännitysten vähentämiseksi
Vaadittava lämpökäsittely riippuu aina materiaalista, rakenteesta, hitsausprosessista, seinämän paksuudesta, käyttöolosuhteista ja sovellettavista teknisistä eritelmistä.
PWHT vastuslämmityksellä

Sähkövastuslämmityksessä sopivat lämmityselementit kiinnitetään suoraan käsiteltävään komponenttiin tai hitsaussauman alueelle.
Lämpö johdetaan komponenttiin kohdennetusti ja sitä ohjataan mittaus- ja säätötekniikan avulla.
Tämä prosessi mahdollistaa tarkan paikallisen lämpökäsittelyn ja soveltuu lukuisiin sovelluksiin putkistojen, laitosten, voimalaitosten ja säiliöiden rakentamisessa.
GRUBElla on tähän tarkoitukseen tehokkaita mobiilihehkutusjärjestelmiä, lämmityselementtejä sekä modernia mittaus- ja säätötekniikkaa.
PWHT induktiohehkutuksen avulla

Vastuslämmityksen lisäksi GRUBE tarjoaa lämpökäsittelyä induktiolla.
Induktiohehkutuksessa lämpöä tuotetaan sähkömagneettisesti suoraan työkappaleeseen. Tämä mahdollistaa komponenttien nopean, hallitusti ja tehokkaasti lämmittämisen.
Erityisesti vaativissa teollisuussovelluksissa ja suurilla seinämänpaksuuksilla induktio voi olla tehokas ratkaisu hitsauksen jälkeiseen esilämmitykseen ja lämpökäsittelyyn.
Asiantuntijamme työskentelevät yhdessä asiakkaan kanssa valitakseen sopivimman menetelmän tiettyyn käyttötarkoitukseen.
Mobiili PWHT suoraan rakennustyömaalla
"Heikko paikan päällä" - kaikki yhdestä lähteestä

Monia hitsattuja komponentteja ei voida kuljettaa kiinteään lämpökäsittelylaitokseen niiden koon, painon tai asennustilanteen vuoksi.
Siksi mobiili PWHT paikan päällä on yksi GRUBEn ydinosaamisalueista.
Mobiilit hehkutuslaitoksemme ja -järjestelmämme mahdollistavat hallitun lämpökäsittelyn suoraan putkistoille, säiliöille, laitoksen osille ja muille hitsatuille rakenteille.
Asiantuntijamme työskentelevät sekä kansallisesti että kansainvälisesti, ja he tukevat teollisuusyrityksiä myös monimutkaisissa projekteissa ja aikakriittisissä seisokeissa.
PWHT putkistoille ja putkihitsauksille
Erityisesti putkistojen kohdalla hitsausliitoksille ja materiaalien ominaisuuksille voidaan asettaa korkeat vaatimukset.
GRUBE suorittaa putkien hitsaussaumojen ja putkistojärjestelmien kontrolloidun lämpökäsittelyn projektikohtaisten vaatimusten mukaisesti.
Tämä sisältää sekä hallitun esilämmityksen ennen hitsausprosessia tai sen aikana että tarvittavan lämpökäsittelyn hitsaustyön valmistumisen jälkeen.
PWHT säiliöille ja teollisuuslaitoksille
Hitsauksen jälkeinen lämpökäsittely voi olla tarpeen myös paineastioille, laitososille ja suurille hitsatuille rakenteille.
Mobiili tehdasteknologiamme mahdollistaa lämpökäsittelyjen suorittamisen jopa suurille ja monimutkaisia geometrisia vaatimuksia vaativille komponenteille.
Erityisen suurille komponenteille voidaan käyttää yksilöllisesti suunniteltuja ratkaisuja ja siirrettäviä uunijärjestelmiä – projektin teknisistä vaatimuksista riippuen.
PWHT voimalaitoksille ja petrokemianteollisuudelle

Esilämmitys ja lämpökäsittely yhdestä lähteestä
Ammattimainen lämpötekniikka ei ala vasta hitsauksen jälkeen.
GRUBE tukee jo asiakkaitaan hitsausliitosten esilämmityksessä ja seuraa koko lämpöprosessia aina hitsauksen jälkeiseen lämpökäsittelyyn asti.
Tämä tarjoaa asiakkaillemme esilämmityksen,
Välikerroksen lämpötilan säätö, lämpökäsittely ja niihin liittyvä mittaus- ja säätötekniikka yhdestä lähteestä.
Kontrolloitu lämpötilanhallinta
Ammattimainen PWHT-käsittely perustuu tarkasti kontrolloituun lämpötilan hallintaan.
Projektikohtaisista vaatimuksista riippuen otetaan huomioon muun muassa seuraavat parametrit:
Lämmitysnopeus – Käsittelylämpötila – Pitoaika – Lämpötilajakauma – Jäähdytysnopeus
Lämpötila-anturit ja ammattimainen mittaus- ja säätötekniikka mahdollistavat lämpökäsittelyprosessin seurannan.
Tarkat parametrit määritetään kunkin materiaalin, asiakkaan, projektin ja sääntelyvaatimusten mukaan.
Mitkä materiaalit on esilämmitettävä ennen hitsausta?
Oikea lämpökäsittely jokaiselle materiaalille
Eri teräslaadut reagoivat lämpöjännityksiin eri tavoin. Vaikka seostamattomat paineastiateräkset usein jännitystenpoistoon pääsevät noin 550–600 °C:n lämpötiloissa, kuumuutta kestävät kromi-molybdeeniteräkset vaativat usein huomattavasti korkeampia käsittelylämpötiloja.
Seuraava yleiskatsaus sisältää kaikki 36 materiaalipaikkaa toimitetusta GRUBE-taulukosta materiaalinumeroineen, niissä mainittuine lämpötila-arvoineen ja materiaaliominaisuuksien kuvauksineen.
Tärkeä tekninen huomautus: Luetellut lämpötilat ovat toimitetun yleiskatsauksen ohjearvoja, joiden toleranssi on ±10 °C, eivätkä ne ole yleisesti sovellettavia lämpökäsittelyohjeita. Sitova määritys on tehtävä materiaalitodistuksen, toimitustilan, hitsausmenetelmän, komponenttien mittojen ja sovellettavien määräysten perusteella. Yhteensovittaminen on erityisen tärkeää P91-, P92- ja nuorrutusteräksille.
Materiaalin nimitys (vaihtoehtoinen nimi) + materiaalinumero
13CrMo4-5 1,7335
10CrMo9-10 1,7380
11CrMo9-10 1,7383
X10CrMoVNb9-1 (P91) 1,4903
X10CrWMoV9-2 (P92) 1,4901
X11CrMoWVNb 9-1-1 1.4905
X12CrMo9-1 1,7386
X20CrMoV121 (X20) 1,4922
12CrMo19 5 1,7263
14MoV6-3 1,7715
15CrMoV5 10 1,7745
11 NiMoV 5 3 1,6341
7CrMoVTiB10-10 1,7378
15NiCuMoNb5-6-4 1,6368
12 MnNiMo 5 5 1,6343
13 MnNiMo 5 4 1,8807
16Mo3 1,5415
API 5L -luokka X65 C 22.3 1.0427
HCM 12 3)
P195GH 1.0348
P2/5NH 1,0487
P235GH 1.0345
P250GH 1.0460
P265GH 1.0425
P295GH 1.0481
P355GH 1.0473
P355NH 1.0565
P420NH 1.8932
P460NH 1.8935
St 35.8 1.0305
WStE 255 1,0462
WStE 315 1,0506
WStE 380 1,8930
WStE 500 1,8937
ASTM A333 Gr.6 ~1.0256
PWHT kansainvälisten vaatimusten mukaisesti

Teollisuusprojektit eroavat huomattavasti toisistaan materiaalien, suunnittelun ja sovellettavien määräysten suhteen.
Siksi ammattimaista hitsauksen jälkeistä lämpökäsittelyä ei suoriteta vakiolämpötilaohjelman mukaisesti.
GRUBE suorittaa lämpökäsittelyt kulloinkin määriteltyjen teknisten eritelmien, menettelyjen ja projektivaatimusten mukaisesti.
Tämä tekee palvelustamme sopivan vaativiin kansallisiin ja kansainvälisiin teollisuusprojekteihin.
Yli 50 vuoden kokemus lämpökäsittelystä
Vuodesta 1974 lähtien Wärme- und Glühtechnik GRUBE GmbH on edustanut ammattimaista teollista lämpökäsittelyä.
Nykyään kokemuksemme yhdistyy moderniin laitos-, mittaus- ja säätöteknologiaan sekä erittäin pätevään tiimiin.
Asiakkaamme hyötyvät seuraavista:
Yli 50 vuoden kokemus · kansainvälinen projektikokemus · liikuteltava PWHT-hitsaus · vastushehkutus · induktiohehkutus · liikuteltavat hehkutusuunit · tehokas mittaus- ja säätötekniikka · pätevät asiantuntijat · 24 tunnin henkilöstöpalvelu
Hitsauksen jälkeisen lämpökäsittelyn asiantuntijasi

Tarvitsetko luotettavaa PWHT-lämpökäsittelyä hitsauksille, putkistoille, säiliöille tai teollisuuslaitoksille?
Wärme- und Glühtechnik GRUBE GmbH:n tiimi tukee sinua teknisestä suunnittelusta lämpökäsittelyn toteutukseen paikan päällä.
Olipa kyseessä sitten hitsauksen jälkeinen lämpökäsittely, jännityksenpoistohehkutus, esilämmitys, vastushehkutus tai induktiohehkutus – kehitämme projektiisi räätälöidyn ratkaisun.
Pyydä PWHT-projektia
Keskustele asiantuntijoidemme kanssa projektisi vaatimuksista.
Lämmitys- ja hehkutustekniikka GRUBE GmbH
Vanha tiilitehdas 1
48734 Reken
24 tunnin palvelu – kotimaista ja kansainvälistä


